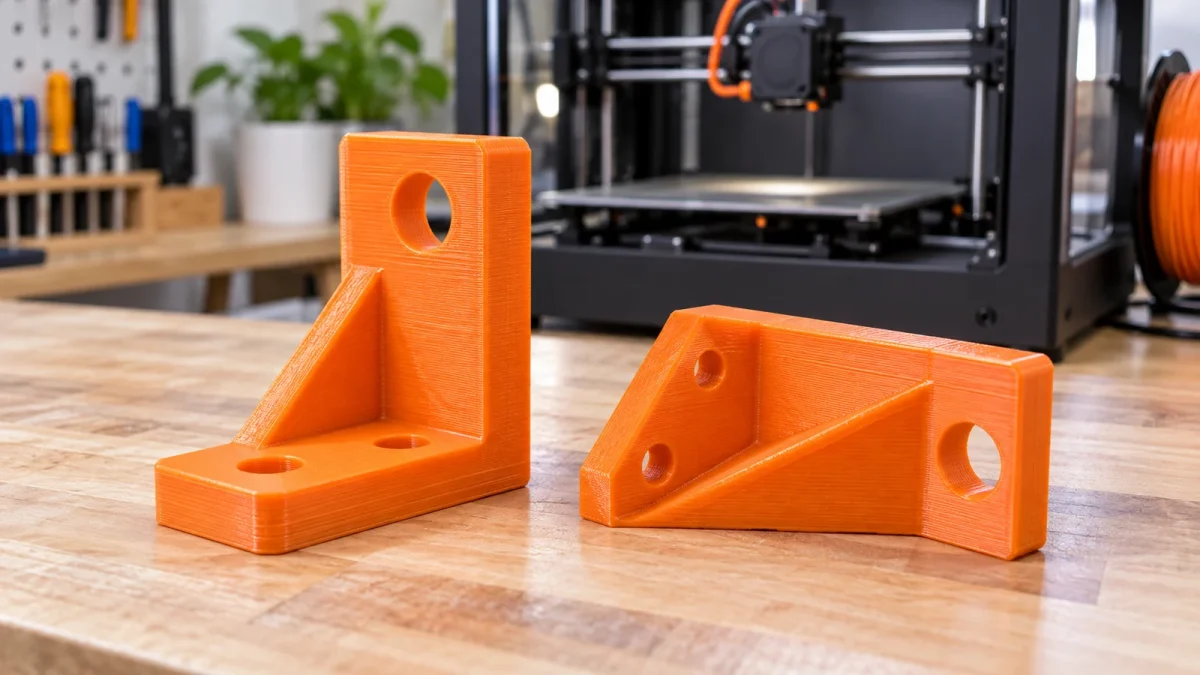
Une petite équerre imprimée paraît solide, mais casse au premier effort dans une direction précise. Augmenter immédiatement le remplissage semble logique. Pourtant, en fabrication par dépôt de filament, l’orientation du modèle détermine comment les couches se répartissent par rapport aux forces. La géométrie, les parois et la liaison entre couches peuvent peser autant que la matière située à l’intérieur. Pour fabriquer une pièce utile, il faut commencer par son rôle et ses sollicitations, puis organiser l’impression autour de ces contraintes plutôt qu’un seul pourcentage.
En bref : pensez aux forces, aux couches et aux parois avant d’augmenter le remplissage. Deux impressions du même modèle peuvent avoir des comportements différents si leur orientation change.
La pièce possède un sens de fabrication
Le dépôt de filament construit la pièce par couches. Les propriétés ne sont donc pas nécessairement identiques dans toutes les directions. La liaison entre couches, le trajet de la matière et les conditions d’impression influencent le comportement. Il serait trompeur de considérer le résultat comme un bloc uniforme du matériau indiqué sur la bobine.
Pour une équerre, imaginez la force qui cherche à ouvrir l’angle. Selon le placement sur le plateau, elle peut solliciter différentes zones et favoriser une séparation entre couches. Dessinez mentalement le chemin de l’effort entre les points de fixation. Vous obtenez une question plus précise que « quel remplissage est solide ? » : où la pièce risque-t-elle de se déformer ou de se séparer ?
L’orientation modifie aussi la surface de contact avec le plateau, les surplombs et les supports. Un placement favorable à la résistance peut compliquer l’impression ou la finition. Le choix devient un compromis entre les propriétés recherchées et la fabrication disponible. Il n’existe pas une orientation unique qui optimise simultanément toutes les surfaces et toutes les forces.
Les parois portent une partie essentielle de la structure
Les contours de la pièce forment une structure qui participe à sa résistance. Le remplissage intérieur ne remplace pas cette enveloppe. Prusa distingue ces paramètres et leurs effets dans sa documentation sur le remplissage. Augmenter les parois ou revoir la géométrie peut donc être plus pertinent qu’ajouter de la matière partout, selon la sollicitation.
Un pourcentage de remplissage n’est pas une classe de résistance. Son motif, les parois, les dimensions et les paramètres de fabrication changent le résultat. Deux pièces à 30 % peuvent avoir des comportements différents. Le chiffre ne permet pas de leur attribuer une charge admissible sans essai et sans définition des conditions.
Les angles vifs et les transitions brusques peuvent concentrer les contraintes. Une modification du modèle, par exemple un raccord plus progressif dans une zone sollicitée, peut apporter davantage qu’un remplissage maximal. La conception et l’impression doivent être pensées ensemble. Économiser du filament n’est pas forcément le but principal ; placer la matière là où elle sert est souvent plus instructif.
Supports et finition peuvent modifier les surfaces utiles
Les zones imprimées sur support peuvent présenter un état de surface différent. Si elles servent de contact, de guidage ou de fixation, cette différence compte. Prusa explique dans sa documentation des supports que l’orientation ou la division d’un modèle peut modifier leur besoin. Cela aide à réfléchir à la fabrication, sans donner une garantie mécanique sur votre pièce.
Un trou peut nécessiter un ajustement après impression, et une vis peut exercer un effort local important. Vérifiez les dimensions et la manière de fixer plutôt que forcer une pièce qui ne s’adapte pas. Les inserts, lorsqu’ils sont prévus, demandent une méthode et une géométrie appropriées. Une bonne orientation ne corrige pas une fixation mal conçue.
La température d’utilisation et l’exposition doivent aussi entrer dans le choix du matériau. Un objet qui paraît rigide sur le bureau peut se comporter différemment près d’une source de chaleur ou sous une charge maintenue. Le nom du filament ne décrit pas à lui seul le produit imprimé et ses limites ; consultez ses caractéristiques et les conditions réelles de fabrication.
Cette approche complète le travail sur la géométrie évoqué dans notre article sur l’IA et la fabrication additive. Un modèle allégé doit encore être confronté au matériau, au sens de fabrication et aux sollicitations prévues ; une optimisation numérique ne remplace pas cette validation.
Faire un prototype qui répond à une question
Commencez par une pièce de faible conséquence et définissez ce que vous voulez observer : ajustement, déformation ou mode de rupture dans un essai contrôlé. Imprimez deux orientations avec les autres paramètres constants. Vous pourrez attribuer plus clairement la différence au placement. Si vous changez matériau, remplissage et température ensemble, l’expérience devient difficile à interpréter.
Consignez la version du modèle, les réglages et la direction de l’effort. Les photos du résultat sont plus utiles qu’une impression générale de solidité. Une pièce destinée à porter une charge importante ou à une fonction de sécurité exige une conception et une validation adaptées ; un prototype domestique ne lui attribue pas une certification.
Cette démarche transforme le réglage du slicer en décision de fabrication. Le remplissage reste une variable utile, mais il vient après la compréhension de la géométrie et des forces. Une pièce bien orientée, conçue avec des parois pertinentes et testée dans son usage apporte une information bien plus solide qu’un curseur poussé à 100 %.